

Lo procès de produccion de nuclèu de cauda -dip de placas de joc galvanizadas vira a l'entorn de "tractament substrat → pretrachament de superfícia → cauda{{1} gissatge galvanizant → post- tractament → inspeccion e enviament". Cada etapa demanda un contraròtle estricte sus la precision, la neteja e la qualitat de revestiment per assegurar las proprietats mecanicas, la resisténcia a la corrosion, e la compatibilitat de las placas de connexion. Las etapas especificas son las siguientes:
Seleccion substrat: En foncion del nivèl de tension (110kV/220kV/500kV/UHV) e la carga nominala de la placa de connexion, seleccionatz de placas d'acièr de nauta resisténcia aliar de nauta resisténcia o de forjaments que complisson las nòrmas coma GB/T 700 (Q235) e GB/T 1591 (Q345) per s'assegurar que la resisténcia a la maternitat de la quita substrata se rescontre los normas (evitar la fractura posterior debido a los defectos en el substrato).
Copa material: Utilizacion de corte de flama CNC, corte de plasma, o corte laser, la placa de acero se corta en blancos segun la forma (rectangular, triangular, Y{0}} formada, etc.) de los dibujos de diseño de placas de conexión. Requisitos clave: Los avantgaras deben ser planas, libre de rebabas, fendas, o residuo de oxido, y la error dimensional debe ser controlada dentro de ±1mm (para asegurar la precision del procesamiento posterior).
Estampatge: Per de placas o de tipes espessas amb de requisits d'estrès elevats, los blancs après lo talh devon èsser plaçats dins una premsa de forjament o una premsa de estampa e formada per fargar de matriças per afinar los grans intèrnes del metal e melhorar la resisténcia globala.
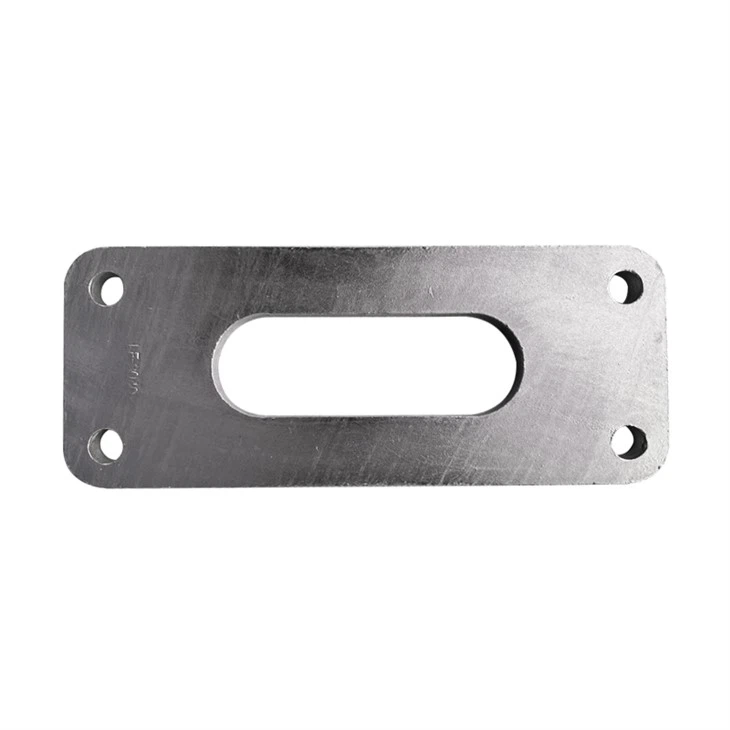
Traucs de mecanizacion: Utilizar las maquinas de perforacion CNC o los centros de mecanizacion, los huecos de perno, los huecos de penjada, y otras interfaces de conexión de la caliente de las placas galvanizadas galvanizadas son precisamente mecanizadas segun los dibujos. La tolerància al diamètre del trauc es contrarotlada dins la gras H12 (±0,15mm), e l'error de l'espaciament del trauc es Mens o egal a ±0,5mm per assegurar una correspondéncia precisa amb de perns d'isolants, de pinças, e d'autres matériels. Los bòrds de trauc son arrodonits (R Major que o egal a 2mm) per evitar la concentracion d'estrès causada per de bòrds aguts e per prevenir l'acumulacion de revestiment pendent la galvanizacion.
Moveda de borde: Mola los bordes cortados, aberturas, y superficies de la placa de conexión utilizando una molienda o maquina de pulido para eliminar las rebabas, flash, y marcas de mecanizacion; remodellar y correctas piezas deformadas para asegurarse de que la error de planesa de la placa de conexion es Menos que o igual a 2mm/m.
La desgraciacion alcalina: Immergir la placa de conexión en un tanque de desgracimiento alcalino a 60-80 grados durante 10-20 minutos para eliminar el aceite superficial, el fluido de corte, y la polvo; enjuagar a fons amb d’aiga neta per s’assegurar que cap d’òli residual demòra. Pickling per l'eliminacion de la ròda: Immergir la placa de connexion desgraissada dins un tanc de pichatge d'acids 15-20% de 15-30 minutas per eliminar l'escala de l'oxid de la superfícia, la ròda, e lo filme d'oxid rodant; revolucionar regularmente durante el escorrido para evitar la eliminacion de la rosa incompleta en ciertas zonas.
Tractament en flujo: Plaçatz la placa enjuagada dins un banh de flux a 70-80 gras e immergi pendent 3-5 minutas per formar un filme de flux unifòrme sus la superfícia. Aquel filme pòt isolar l’aire e prevenir l’oxidacion segondària del substrat; redutz tanben la tension superficiala del liquid de zinc, permetent al liquid de zinc de cobrir uniformement la superfícia del substrat.
Tractament d'immersion de zinc: Utilizatz un penjador especial per plaçar vertical la placa de connexion seca dins lo liquid de zinc e l'immersar pendent 3{{1}5 minutas per s'assegurar que lo liquid zinc umid completament la superfícia del substrat e forma un zinc zin{4}}iron ligat metallurgicament ligat a la capa de capa de zincron. Aquò es tanben lo procès mai important dins de placas galvanizadas de trempament caud.
Refrigeracion de zinc controlada: Las placas zinc-}}mummersas son lentamente levadas del liquido de zinc, y el liquido de zinc exceso en la superficie es bufada por un colcolor vibrador o cuchillo de aire para controlar la espesor de revestimiento; puèi son plaçats dins un tanc d'aiga de refregiment per un refregiment rapid, çò qu'afina los cristals de revestiment e melhora la duretat e lo desgast de resisténcia;
Limpiar e polir: Après lo refregiment, utilizatz un pincèl de fil o una mòla per netejar los nòduls de zinc, las cicatrices de zinc, e las marcas de fixacions sus la superfícia de las placas de joc de joc cauda {0}ssí per assegurar una superfícia lisa; realizar la limpieza secundaria de las aberturas para evitar la acumulacion de revestimiento que afecta a la insercion de perno.




